
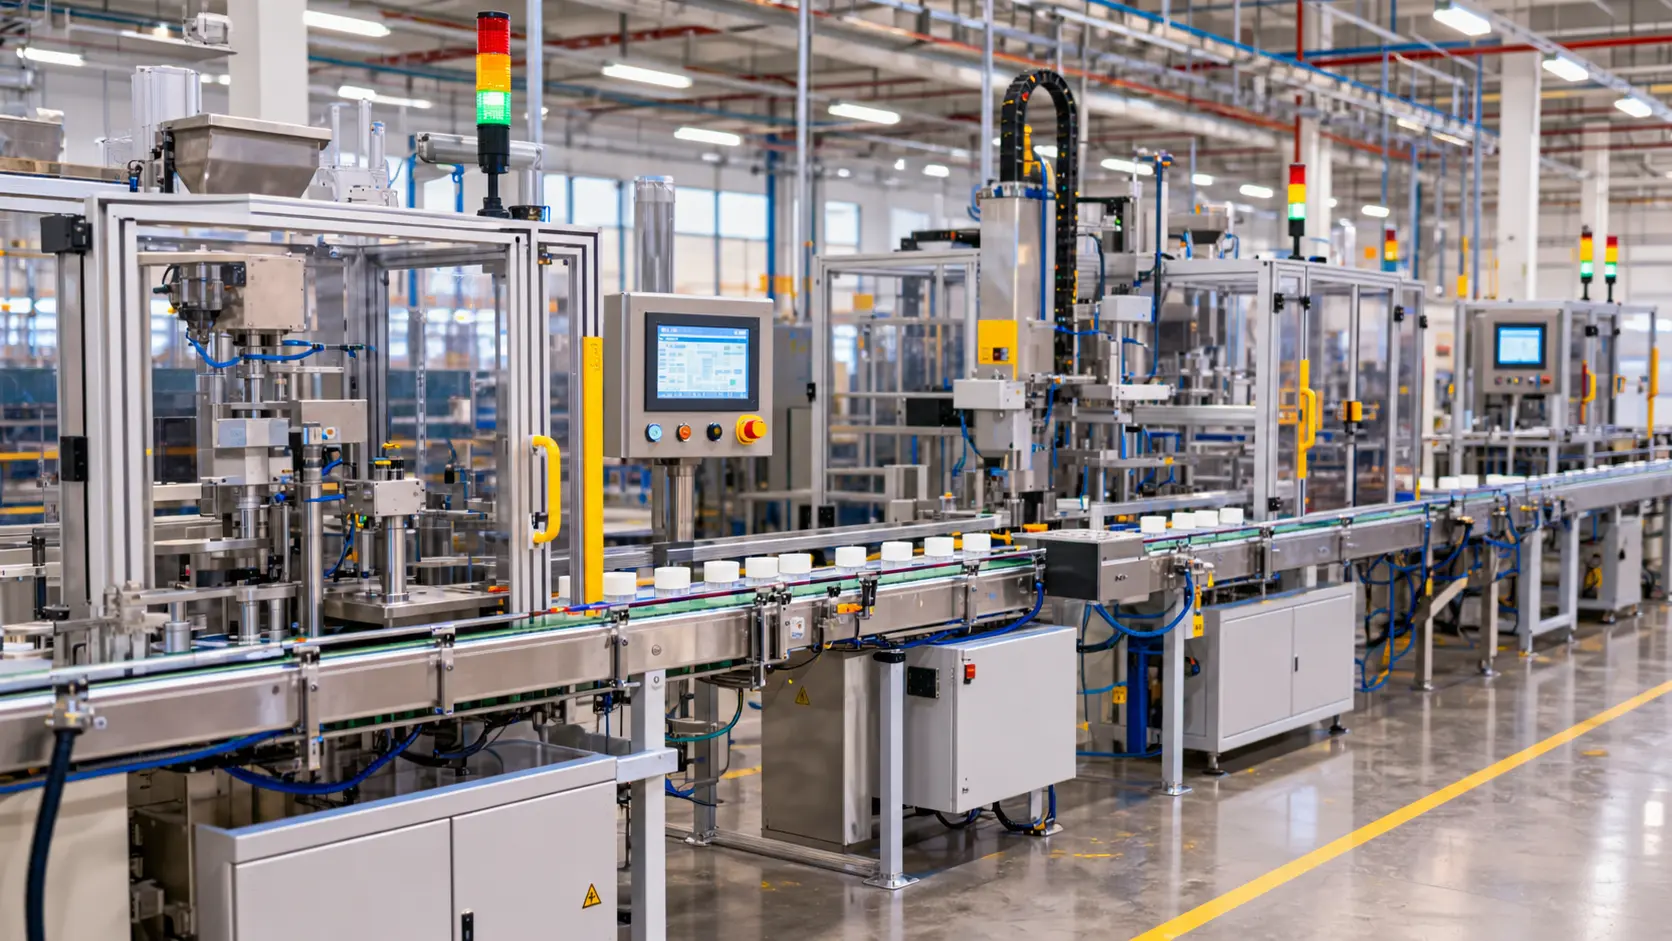
אוטומציה בקווי ייצור היא שילוב של מערכות בקרה, חישה, הנעה ותוכנה שמאפשרות לתחנות ולמכונות שונות לבצע תהליך ייצור מתואם עם פחות התערבות ידנית.
האתגר אינו רק להפוך פעולה בודדת לאוטומטית. בקו ייצור שלם צריך לתאם בין מהירויות, זמני מחזור, חיישנים, מנועים, מסועים, מערכות Servo, רובוטים וממשקי מפעיל, כך שכל התחנות יעבדו כחלק ממערכת אחת. עצירה או האטה בתחנה אחת יכולה להשפיע גם על התחנות שלפניה ואחריה.
לכן תכנון אוטומציה לקו ייצור מתחיל בהבנת התהליך כולו: מה קצב העבודה של כל תחנה, היכן נמצאים צווארי הבקבוק, איזה ציוד כבר קיים ומה צריך לקרות במצבי תקלה, החלפת מוצר או שינוי Recipe.
מהי אוטומציה בקווי ייצור?
אוטומציה בקו ייצור היא שליטה ותיאום של פעולות הייצור באמצעות מערכות בקרה, חישה, הנעה ותוכנה.
היא יכולה להתבצע בתחנה אחת, במספר תחנות, בחלק מהקו או לאורך הקו כולו. רמת האוטומציה נקבעת לפי התהליך והיישום, ולא לפי מספר הרובוטים או כמות הציוד האוטומטי.
קו אוטומטי גם אינו חייב להיות קו ללא עובדים. מפעילים יכולים להיות אחראים על הזנה, בקרה, שינוי מוצר, טיפול בחריגים או פעולות אחרות, בזמן שחלקים משמעותיים מתהליך הייצור מתבצעים באופן אוטומטי.
מה ההבדל בין אוטומציה של מכונה לאוטומציה של קו ייצור?
אוטומציה של מכונה מתמקדת בדרך כלל בפעולה מקומית, כמו חיתוך, מילוי, אריזה, הרכבה, בדיקה או מיקום מוצר.
אוטומציה של קו צריכה לנהל גם את הקשר בין המכונות. היא מתייחסת להעברת החומר בין התחנות, לסנכרון מהירויות, לקצב הייצור, להצטברות מוצרים, לשינויי Recipe ולתגובה כאשר תחנה נעצרת או אינה מוכנה לקבל מוצר נוסף.
לדוגמה, שתי מכונות יכולות להיות אוטומטיות לחלוטין בפני עצמן, אך אם אין ביניהן תיאום של Ready, Busy ו-Fault, עדיין נדרשת התערבות כדי לנהל את המעבר ביניהן.
מכונות אוטומטיות אינן בהכרח קו ייצור אוטומטי. אוטומציה ברמת הקו נוצרת כאשר התחנות מחוברות לתהליך מתואם.
אילו רכיבים משתתפים באוטומציה של קו ייצור?
הארכיטקטורה משתנה בין קווים, אך ברוב המקרים היא משלבת מספר שכבות של בקרה, חישה והנעה.
PLC ומערכת הבקרה
בקרים מתוכנתים PLC מנהלים בדרך כלל את הלוגיקה, רצף הפעולות, תנאי ההפעלה, ה-I/O, התקשורת וניהול מצבי התקלה. בקו הכולל מספר תחנות, ה-PLC יכול לשמש גם לתיאום ביניהן ולניהול התנאים שמאפשרים לכל תחנה להתחיל, לעצור או להמתין.
מערכת הבקרה היא חלק מארכיטקטורה רחבה יותר של מערכת הבקרה היא חלק מארכיטקטורה רחבה יותר של מערכות בקרה ואוטומציה, שבה רכיבים שונים ממלאים תפקידים משלימים.
חיישנים ו-Feedback
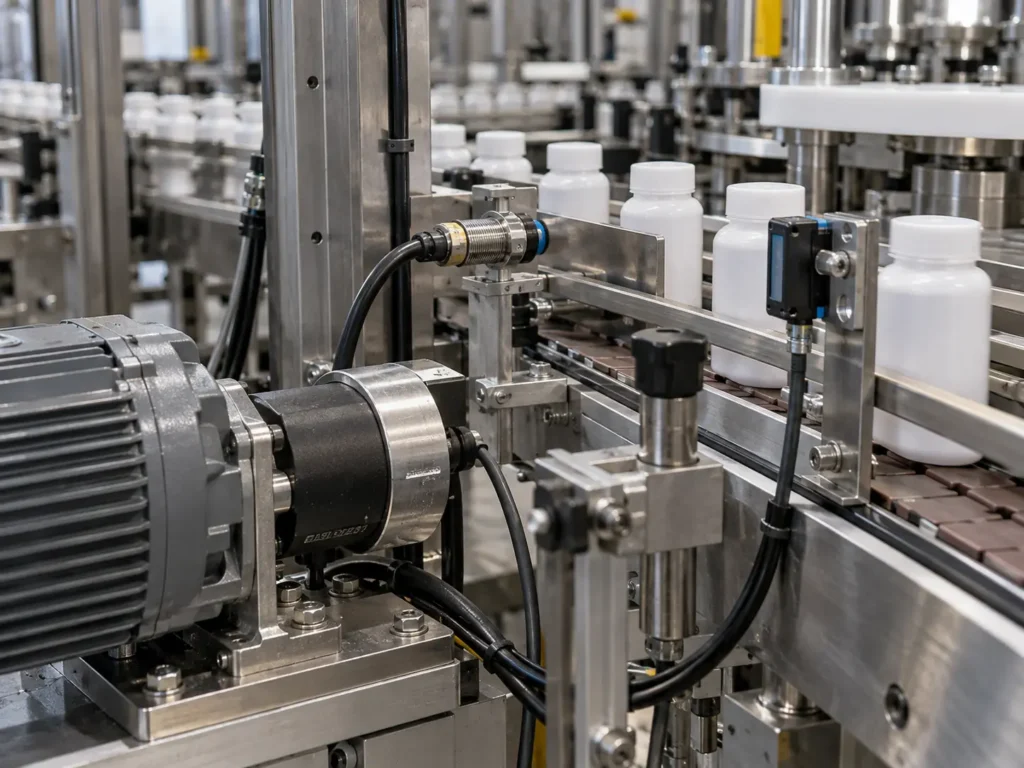
החיישנים מספקים למערכת מידע על מה שקורה בפועל: האם מוצר הגיע, מה מיקומו, האם קיים חומר בתהליך, מה המהירות, הטמפרטורה, הלחץ או מצב המכונה.
ביישומי תנועה ניתן להשתמש גם באנקודרים לקבלת משוב על מיקום או מהירות. ללא Feedback מתאים, מערכת הבקרה יכולה לשלוח פקודות אך אינה בהכרח יודעת אם התהליך בוצע כמתוכנן.
מנועים, ווסתי מהירות ומערכות Servo
ווסתי מהירות משמשים לשליטה במהירות של מנועים מתאימים, למשל במסועים, משאבות או מערכות עזר. בקו הכולל כמה מסועים, התאמת מהירויות יכולה להיות חלק משמעותי מהסנכרון בין התחנות.
מערכות סרוו ובקרי תנועה מתאימים ליישומים שבהם נדרשים Positioning, תגובה דינמית, דיוק או סנכרון בין צירים.
HMI
ממשק HMI מאפשר למפעיל לראות את מצב הקו, להפעיל ולעצור אותו, לבחור Recipe, לשנות פרמטרים מורשים ולקבל מידע על תקלות והתראות.
בקו מורכב, תכנון נכון של הממשק חשוב כדי שהמפעיל יוכל להבין לא רק שהקו נעצר, אלא גם מאיזו סיבה ובאיזה אזור נדרש טיפול.
רובוטיקה ומערכות ייעודיות
רובוטים לתעשייה יכולים להשתלב במשימות כמו Pick & Place, אריזה, Palletizing, הרכבה או שינוע. עם זאת, רובוט אינו תנאי לאוטומציה של קו ייצור.
קווים רבים מבוססים על PLC, חיישנים, מסועים, Drives ומערכות Servo ללא רובוט כלל.
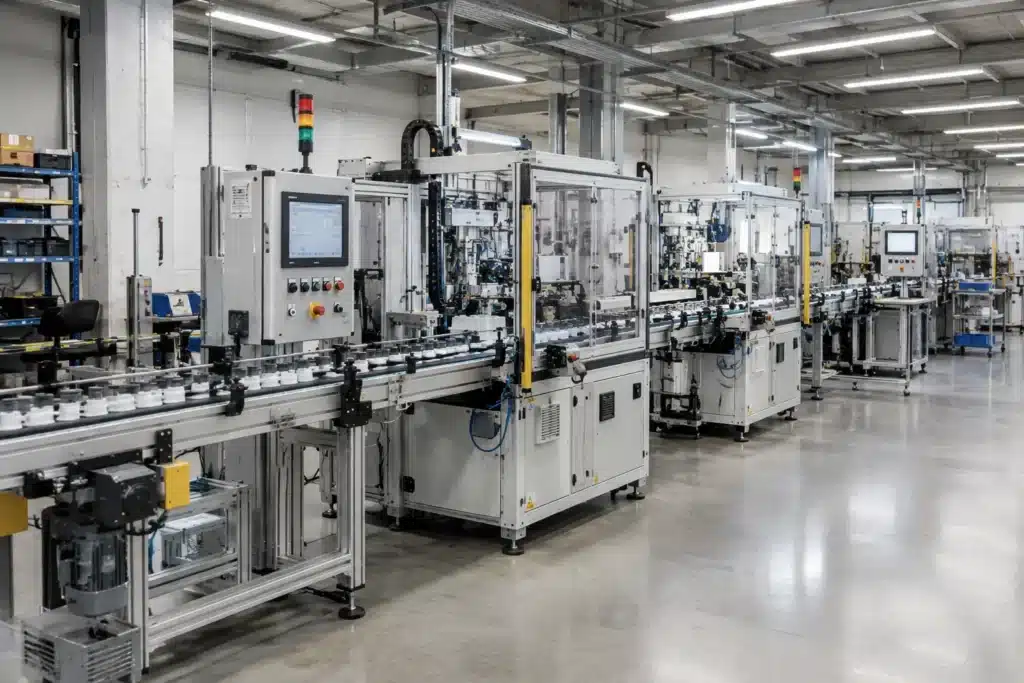
האתגר המרכזי הוא הסנכרון בין התחנות
תחנה יכולה לעבוד היטב בפני עצמה ועדיין להגביל את הקו כולו.
אם תחנה אחת מסוגלת להעביר 100 יחידות בדקה והתחנה שאחריה יכולה לקבל רק 80, הגדלת המהירות של התחנה הראשונה אינה בהכרח משפרת תפוקה. היא עלולה ליצור הצטברות מוצרים, עצירות או צורך ב-Buffer גדול יותר.
לכן יש לתכנן את הקו לפי Cycle Time של התחנות, מהירויות מסועים, זמני תגובה, Buffers ותנאי Handshake בין מכונות. חשוב להגדיר גם מה קורה כאשר תחנה downstream אינה זמינה וכיצד תחנות upstream צריכות להגיב.
אוטומציה של תחנה אחת אינה מבטיחה שיפור בתפוקת הקו. התפוקה מושפעת מהאינטראקציה בין התחנות ומה-Bottleneck של המערכת.
איך מזהים מה כדאי להפוך לאוטומטי?
לא כל פעולה בקו חייבת לעבור אוטומציה. לפני שמחליטים, כדאי לבחון היכן האוטומציה יכולה לשפר את התהליך ולא רק להחליף פעולה ידנית.
נקודות שכדאי לבדוק כוללות:
- פעולות שמתבצעות בתדירות גבוהה או בהיקפי ייצור משמעותיים
- פעולות חוזרות שדורשות דיוק וחזרתיות
- צווארי בקבוק קבועים
- עבודה פיזית משמעותית
- פעולות עם סיכון בטיחותי
- אזורים שבהם קיימות עצירות רבות
- פעולות שיוצרות שונות באיכות
- משימות שבהן זמני המחזור אינם יציבים
ההחלטה אינה צריכה להתבסס רק על השאלה כמה עבודה ידנית ניתן לחסוך. צריך להביא בחשבון גם תחזוקה, מורכבות, זמינות הקו, גמישות ושינויים צפויים במוצרים או בתהליך.
אפשר לשדרג קו ייצור קיים בלי להחליף את כולו?
כן. במקרים רבים ניתן לבצע Retrofit או שדרוג חלקי של קו קיים, בהתאם למצב הציוד ולמטרות הפרויקט.
השדרוג יכול לכלול החלפה או שדרוג של PLC, HMI, ווסתי מהירות, מנועים, Servo, חיישנים, מערכות תנועה, רובוט או התקשורת בין המכונות. במקרים אחרים ניתן להתמקד בתחנה אחת שמגבילה את ביצועי הקו.
עם זאת, Retrofit אינו בהכרח שינוי תוכנה בלבד. בהתאם לקו, ייתכן צורך בשינויי חיווט, התאמות מכניות, השבתה מתוכננת, Commissioning והרצה לפני החזרה לעבודה מלאה.
המטרה היא לבדוק אילו חלקים עדיין מתאימים לדרישות ואילו רכיבים או שכבות בקרה מגבילים את הקו.
איך מתכננים פרויקט אוטומציה לקו ייצור?
תכנון נכון מתחיל בתהליך ולא בבחירת PLC, רובוט או Drive.
מיפוי התהליך הקיים
יש להבין מה נכנס לקו, מה יוצא ממנו, אילו תחנות משתתפות בתהליך, מהו ה-Cycle Time בכל תחנה, היכן קיימות תקלות ומהם צווארי הבקבוק.
הגדרת מטרות
המטרה יכולה להיות הגדלת תפוקה, Repeatability טובה יותר, הפחתת עצירות, Changeover מהיר יותר, שיפור בטיחות או איסוף נתונים טוב יותר. המטרות משפיעות ישירות על הארכיטקטורה שתיבחר.
אפיון ארכיטקטורת הבקרה וההנעה
רק לאחר הבנת התהליך ניתן לקבוע אילו PLC, חיישנים, מערכות Motion, ווסתי מהירות, Servo, HMI, רובוטים ורכיבי תקשורת נדרשים.
תכנון תרחישי פעולה ותקלה
מערכת אינה נמדדת רק כאשר הכול עובד. צריך לתכנן גם Sensor Failure, Product Jam, Motor Fault, Station Not Ready, Emergency Stop, Restart, Manual Mode ופעולות תחזוקה.
Commissioning והרצה
בשלב ההרצה בודקים לא רק אם כל תחנה עובדת בפני עצמה, אלא אם התחנות פועלות יחד בקצב המתוכנן ואם התגובה לתקלות ולשינויים בתהליך אכן מתאימה לדרישות.
איך מתמודדים עם צווארי בקבוק בקו ייצור אוטומטי?
Bottleneck יכול להיווצר בגלל מכונה איטית, זמן המתנה בין תחנות, מהירות מסוע, פעולה ידנית, Changeover ממושך, חוסר ב-Buffer, תקלות חוזרות או זמן Restart ארוך.
הפתרון מתחיל במדידת הקו כמערכת ולא בהנחה שהתחנה האיטית ביותר פשוט צריכה מנוע מהיר יותר.
לעיתים שינוי מהירות, Buffer או לוגיקת התיאום יכול לשפר את הזרימה. במקרים אחרים נדרש שינוי בתחנה עצמה. חשוב גם לבדוק מה קורה לאחר השיפור, משום שאוטומציה של תחנה אחת אינה מבטיחה שיפור בתפוקת הקו ועלולה פשוט להעביר את צוואר הבקבוק לתחנה הבאה.
Changeover ו-Recipe Management בקו אוטומטי
כאשר אותו קו מייצר מוצרים, מידות או פורמטים שונים, האוטומציה צריכה לנהל גם את המעבר ביניהם.
Recipe יכול לכלול מהירויות, זמני פעולה, Setpoints, מיקומים, טמפרטורות או תנועות Servo. שינוי לא מתואם עלול ליצור מצב שבו תחנה אחת עובדת לפי הגדרות חדשות בזמן שתחנה אחרת נשארה עם הפרמטרים של המוצר הקודם.
ניהול Recipe מסודר מאפשר להפיץ את הפרמטרים הרלוונטיים לתחנות המתאימות ולצמצם הזנה ידנית מיותרת. המטרה היא להפוך את ה-Changeover למבוקר ועקבי יותר, בהתאם לציוד ולתהליך.
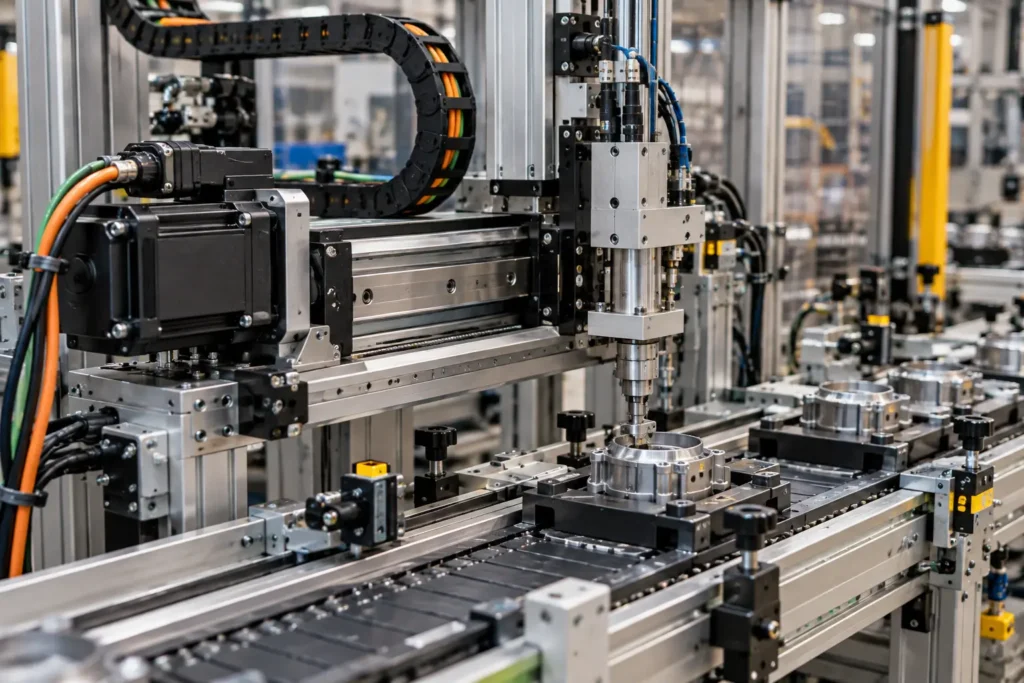
ניטור, תקלות ונתונים בקו אוטומטי
מערכת אוטומציה טובה צריכה לעזור לצוות להבין איזו תחנה או אירוע גרמו לעצירה, מתי היא התרחשה, כמה זמן נמשכה ומה היה מצב שאר הקו באותו זמן.
Alarm History, Counters, Trends ו-Data Logging יכולים לסייע לזהות תקלות שחוזרות על עצמן, ירידה בקצב או אזור שמייצר עצירות בתדירות גבוהה.
המטרה אינה לאסוף נתונים רק משום שהם זמינים. הנתונים צריכים לעזור לאתר את מקור הבעיה ולקבל החלטות לגבי תחזוקה, שינוי לוגיקה או שיפור התהליך.
דוגמה מהשטח: אוטומציה לקו ייצור פיתות
בפרויקט שביצעה שרף טכנולוגיות עבור מאפייה תעשייתית הוקמה מערכת שליטה ובקרה לקו ייצור פיתות בקצב גבוה.
המערכת כללה מספר בקרי Mitsubishi FX5U, בקרה על הזנת חומרי גלם ואינטגרציה של כ-34 מסועים תעשייתיים שפעלו בסנכרון לאורך הקו. בנוסף שולבו ווסתי תדר מסדרות Mitsubishi FR-D740 ו-FR-A840 ומסכי HMI מסוג Kinco GL150E.
שרף סיפקה בפרויקט תכנון מערכות חשמל ובקרה, בניית לוחות, תוכנה, אינטגרציה והפעלה באתר. הדוגמה ממחישה שאוטומציה של קו אינה בחירה של רכיב יחיד, אלא חיבור בין בקרה, הנעה, מסועים וממשק מפעיל למערכת אחת.
למידע נוסף ניתן לקרוא על פרויקט אוטומציה לקו ייצור פיתות.
מתי כדאי לשקול אוטומציה או שדרוג של קו ייצור?
כדאי לבחון את הנושא כאשר קיימים Bottlenecks קבועים, עצירות חוזרות, קושי לשמור על קצב אחיד, Changeover ממושך או תלות גבוהה בפעולות ידניות שחוזרות לאורך המשמרת.
שדרוג יכול להיות רלוונטי גם כאשר המכניקה עדיין מתאימה לייצור אך מערכת הבקרה או ההנעה מיושנת, כאשר רוצים להוסיף תחנה חדשה או כאשר נדרש מידע טוב יותר על מצב הקו.
כל אחד מהמצבים האלה מצדיק בדיקה ואפיון. הוא אינו אומר בהכרח שהפתרון הוא אוטומציה מלאה או החלפת הקו.
אילו שאלות צריך לשאול לפני שמתחילים?
לפני אפיון מערכת אוטומציה כדאי לענות על שאלות כמו:
- מה התפוקה הנוכחית ומה התפוקה הרצויה?
- היכן נמצא צוואר הבקבוק?
- כמה מוצרים או Recipes הקו צריך לייצר?
- איזה ציוד קיים צריך להישאר?
- אילו מנועים ומערכות הנעה כבר קיימים?
- כמה תחנות צריכות להיות מסונכרנות?
- אילו נתונים חשוב לראות ולשמור?
- איך המפעיל עובד מול הקו?
- אילו תקלות חוזרות כיום?
- מהן דרישות הבטיחות?
- אילו הרחבות צפויות בעתיד?
התשובות עוזרות לקבוע מה באמת צריך להשתנות ומה ניתן להשאיר במערכת הקיימת.
איך שרף טכנולוגיות ניגשת לפרויקטי אוטומציה בקווי ייצור?
התהליך מתחיל במיפוי הקו והדרישות, ממשיך באפיון ארכיטקטורת הבקרה וההנעה, ורק לאחר מכן בבחירת הרכיבים המתאימים.
שרף טכנולוגיות הנעה עוסקת בתחומי הבקרה והאוטומציה התעשייתית ומספקת פתרונות הכוללים PLC, HMI, בקרי תנועה, מערכות Servo, ווסתי מהירות, מנועים, רובוטיקה ורכיבי בקרה והנעה נוספים.
המטרה היא להתאים את ארכיטקטורת המערכת לתהליך הייצור, לקצב הנדרש, לציוד שכבר קיים ולדרישות ההרחבה, ולא לבחור רכיבים בנפרד בלי להתייחס להשפעה שלהם על הקו כולו.
שאלות נפוצות על אוטומציה בקווי ייצור
אוטומציה בקו ייצור היא קודם כל מערכת מתואמת
אוטומציה יעילה בקו ייצור אינה נמדדת במספר הרובוטים או בכמות הציוד החדש שהותקן. היא נמדדת ביכולת של התחנות, מערכות הבקרה ורכיבי ההנעה לעבוד יחד כתהליך אחד מתואם.
לפני שמחליטים אילו רכיבים להוסיף או לשדרג, צריך לבחון את קצב התחנות, צווארי הבקבוק, דרישות התנועה, ה-I/O, מצבי התקלה, ה-Changeover והציוד שכבר קיים.
שרף טכנולוגיות הנעה עוסקת בתכנון ואספקת פתרונות בקרה והנעה לתעשייה, לרבות PLC, בקרת תנועה, Servo, VFD, HMI ורובוטיקה, ומשלבת אותם בפרויקטי אוטומציה בהתאם לצורכי היישום.
ניתן לפנות לצוות שרף לצורך בחינת קו קיים או אפיון מערכת אוטומציה לקו חדש.

שרף טכנולוגיות בע"מ
מתמחים בפתרונות מתקדמים לבקרה תעשייתית וטכנולוגיות הנעה מאז 1989. החברה מציעה מגוון רחב של מוצרים איכותיים, כולל בקרי מהירות למנועים, רובוטים מתקדמים, מערכות סרוו ועוד. כיבואנית בלעדית של מותגים מובילים, שרף טכנולוגיות מספקת פתרונות מותאמים אישית לתעשיות רבות, תוך עמידה בתקנים בינלאומיים מחמירים.
יש לכם שאלה? צרו איתנו קשר. נשמח לעמוד לרשותכם.
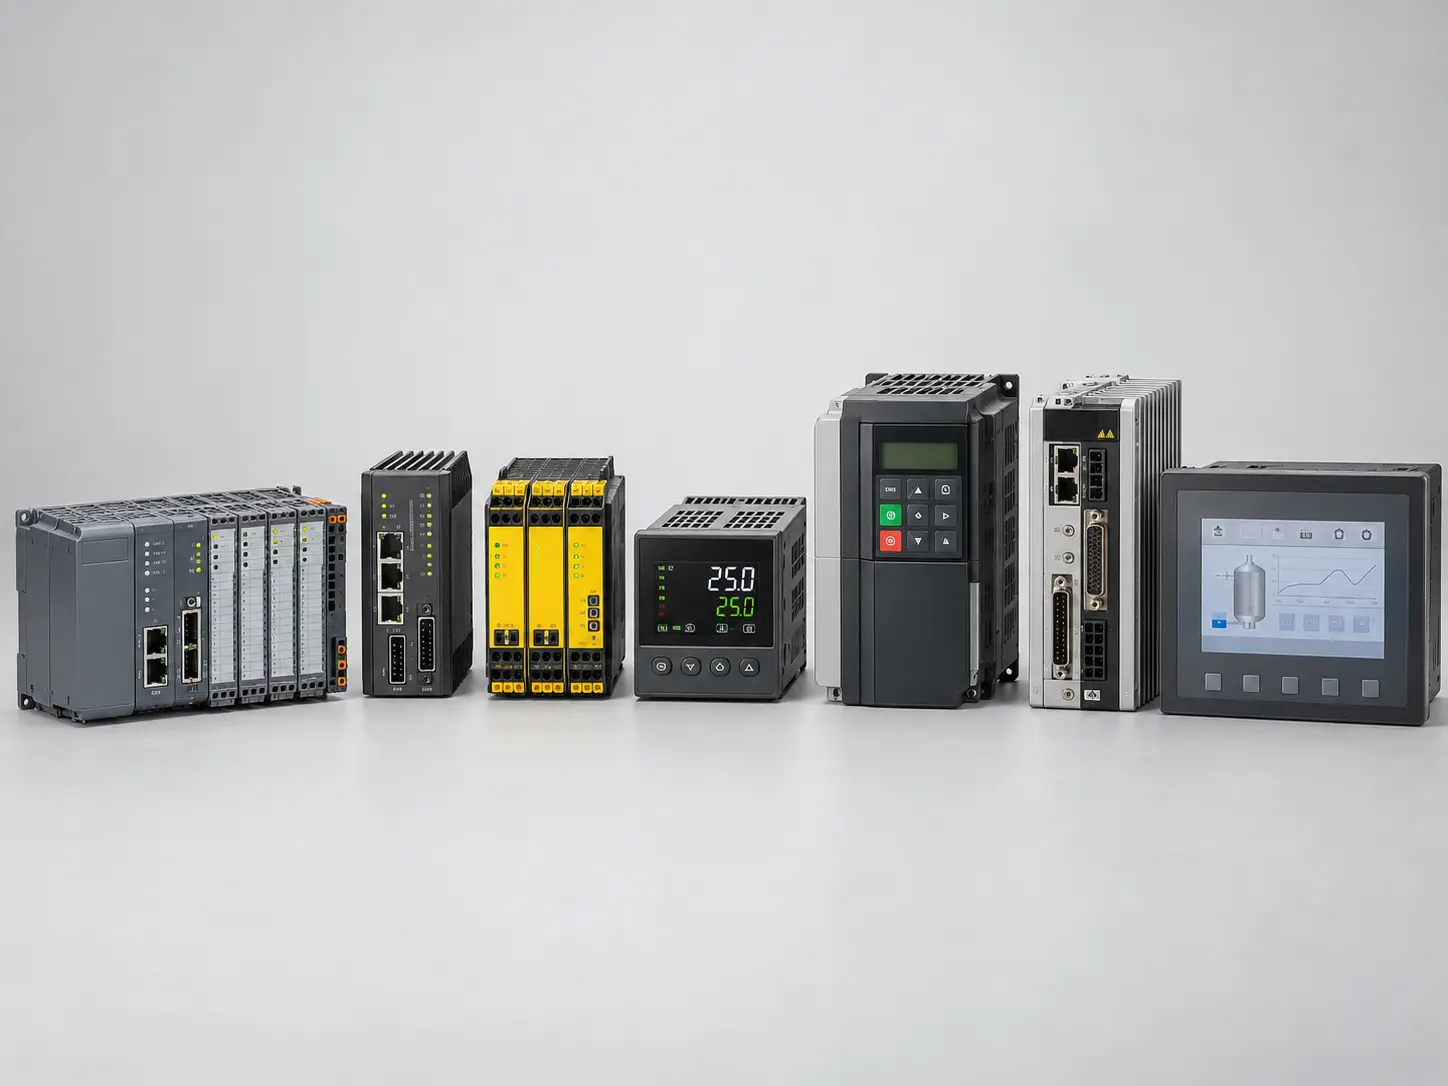
סוגי בקרים תעשייתיים: מדריך ל-PLC, בקרי תנועה, תהליך והנעה
במערכת תעשייתית יכולים לפעול כמה סוגי בקרים ורכיבי בקרה, וכל אחד מהם ממלא תפקיד אחר. PLC מנהל בדרך כלל לוגיקה
אוטומציה בקווי ייצור: איך מתכננים ומשדרגים קו ייצור אוטומטי?
אוטומציה בקווי ייצור היא שילוב של מערכות בקרה, חישה, הנעה ותוכנה שמאפשרות לתחנות ולמכונות שונות לבצע תהליך ייצור מתואם עם
ואקום גריפר לרובוט: איך הוא עובד ואיך מתאימים אותו ליישום?
ואקום גריפר הוא כלי קצה שמאפשר לרובוט לאחוז, להרים ולהעביר מוצרים באמצעות כוס יניקה אחת, מספר כוסות או משטח אחיזה.
מנועי גיר לתעשייה: איך מתאימים מנוע וממסרה ליישום?
מנוע חשמלי לא תמיד מספק בציר היציאה את שילוב המהירות והמומנט שהמכונה דורשת. מנוע גיר משלב מנוע עם ממסרת הפחתה
ג'ויסטיקים תעשייתיים: איך בוחרים ג'ויסטיק למערכת בקרה?
ג'ויסטיק תעשייתי הוא התקן פיקוד ידני שמאפשר למפעיל לשלוט בתנועה או בפונקציה של מכונה באמצעות הזזת ידית בציר אחד או
Trio Motion-PLC: הדור החדש של בקרי תנועה ו-PLC למכונות
בעולם המכונות המודרני כבר לא תמיד קיימת הפרדה ברורה בין PLC, בקר תנועה (Motion Controller) ומערכת הבקרה על מנועי Servo.

מערכות Web Handling לבקרת יריעות
בתעשיות האריזה הגמישה, הדפוס, הנייר, הלמינציה, השיסוף (Slitting) ייצור השקיות, היריעות וההמרה, איכות המוצר תלויה ביכולת לשלוט באופן מדויק ורציף

מה הם כרטיסי הרחבה לכניסות אנלוגיות ואיך בוחרים את הפתרון המתאים למערכת הבקרה שלכם?
כרטיסי הרחבה לכניסות אנלוגיות הם רכיבי חומרה המאפשרים להוסיף למערכת הבקרה או ל-PLC יכולת לקלוט ולנתח אותות אנלוגיים מחיישנים ומציוד

מהם מנועים מדויקים? הלב הפועם של האוטומציה התעשייתית
מנועים מדויקים הם מערכות הנעה מתקדמות הנשלטות בזמן אמת, אשר מתרגמות פקודות תוכנה לתנועה פיזית חלקה, בטוחה וברמת דיוק של

מערכת אינטגרטיבית לבדיקת בלמי מטוסים: סימולציית עומסים ובקרת תנועה דינמית עבור תעשיית התעופה
בדיקת מערכות בלימה למטוסים מחייבת דימוי מדויק של עומסי הקיצון המופעלים על המכלולים בזמן נחיתה והסעה. בעוד שפתרונות בדיקה בסיסיים

פרויקט אוטומציה מתקדם לקו ייצור פיתות במאפייה תעשייתית מובילה בישראל
שרף טכנולוגיות בע"מ השלימה לאחרונה פרויקט אוטומציה ובקרה רחב היקף עבור אחת המאפיות הגדולות בישראל, הכולל הקמת מערכת שליטה ובקרה

טריו: מערכות בקרת תנועה איכותיים לתעשייה
טריו (Trio Motion) היא יצרנית עולמית מובילה של בקרי תנועה מתקדמים המיועדים למכונות תעשייתיות וקווי ייצור. הפתרונות של חברת טריו

יחידת התראה מקצועית למערכות הנעה ובקרה
יחידת התראה מקצועית למערכות הנעה ובקרה יחידת התראה היא רכיב בקרה קריטי המנטר פרמטרים כמו זרם, מתח וטמפרטורה, ומקבל החלטות

בקר Kinco AK8X0: המילה האחרונה בבקרת תנועה וטכנולוגיית EtherCAT
בתעשייה שבה כל מילי-שנייה קובעת, בחירת מערכת הבקרה היא ההבדל בין מכונה סטנדרטית למכונה מובילה. חברת שרף טכנולוגיות מציגה את

מנועים חשמליים – הכוח השקט שמניע כמעט כל דבר סביבנו
יש מערכות שאנחנו רגילים אליהן כל כך, עד שאנחנו מפסיקים לשים לב אליהן. המעלית עולה בלי היסוס, המסוע זז בקצב

סדרת Mitsubishi FR-D800 – הדור החדש
סדרת Mitsubishi FR-D800 היא הדור העדכני של ממירי התדר הקומפקטיים של מיצובישי, והיא מחליפה באופן רשמי את סדרת FR-D700 שהייתה

זרוע רובוטית: היד שעושה את העבודה בשבילך
זרועות רובוטיות הפכו בשנים האחרונות לאחד המרכיבים המרכזיים בעולם האוטומציה התעשייתית. הן כבר מזמן אינן פריבילגיה של מפעלי ענק, אלא

השוואה בין תקשורת PROFINET RING ל TSN של מיצובישי אלקטריק
בעולם האוטומציה התעשייתית, תקשורת רשת מהירה ואמינה היא מרכיב קריטי להפעלת קווים רציפים וללא תקלות. 2 טכנולוגיות בולטות בתחום זה

סדרת הבקרים החדשה FR-D800 של מיצובישי
חברת מיצובישי אלקטריק, המובילה בתחום האוטומציה התעשייתית, משיקה את סדרת הFR-D800 שמחליפה את סדרת הFR-D700 המוכרת. סדרה זו מביאה שדרוג

רובוטים לתעשייה ופתרונות אוטומציה חכמים
רובוטיקה לתעשייה – יותר מרובוטים תחום הרובוטיקה לתעשייה עבר מהפכה של ממש בשנים האחרונות.בעוד שבעבר הדגש היה על רובוטים תעשייתיים

סוף עידן G2
לאחרונה הודיעו מפעילות הסלולר בישראל על הפסקת התמיכה ברשתות דור שני (2G). המשמעות המיידית: מערכות רבות הפועלות על בסיס טכנולוגיה
SCARA Robots – מדריך מקיף לרובוטי SCARA
מה הם SCARA Robots? SCARA Robots (Selective Compliance Assembly Robot Arm) הם רובוטים תעשייתיים שנועדו לבצע משימות הרכבה, שינוע ותפעול

מערכות בקרה ואוטומציה – הלב החכם של התעשייה המודרנית
בעולם התעשייתי של היום, שבו כל שנייה חשובה וכל שגיאה עלולה לעלות ביוקר – מערכות בקרה ואוטומציה הפכו לא רק

אנקודרים סיבוביים: המפתח לדיוק בתנועה תעשייתית
בלב כל מערכת תעשייתית מתקדמת נמצא רכיב קטן אך קריטי: אנקודרים סיבוביים. הם כמו העיניים של המכונה, מספקים נתונים מדויקים על

מערכות בקרת הינע: הדופק של התעשייה המודרנית
מערכות בקרת הינע: הדופק של התעשייה המודרנית דמיינו מכונה שעובדת בהרמוניה כמו רקדן , כל תנועה מדויקת, חלקה ומותאמת לקצב

מנועים לינאריים של MITSUBISHI ELECTRIC
דמיינו מערכת הנעה שעובדת בשקט ובדיוק גבוה, ללא חגורות, גלגלי שיניים או רעש מיותר – פשוט תנועה חלקה, מהירה ומדויקת.

GENERIS – Sprint Electric: ווסת תדר למנועי AC עם החזרת האנרגיה לרשת
ווסת תדר למנועי AC עם החזרת האנרגיה לרשת עכשיו זמינה בישראל בבלעדיות של שרף טכנולוגיות. שרף טכנולוגיות בע"מ גאה להביא לישראל

נגדי בלימה לווסתי תדר – מתי, למה ואיך?
מהו נגד בלימה? במערכות הכוללות ווסתי תדר (VFD – Variable Frequency Drives), כאשר מנוע חשמלי עובר ממצב פעולה למצב האטה
בקרים מתוכנתים PLC מסדרת FX5 של מיצובישי: אוטומציה חכמה בקנה מידה עולמי בישראל
בעולם שבו האוטומציה התעשייתית ממשיכה להאיץ את הקצב, הבקרים המתוכנתים ממלאים תפקיד מרכזי במערכות ייצור מתקדמות. סדרת FX5 של חברת

אינקודר אבסולוטי – מפתח הדיוק בתעשיית האוטומציה
בעולם התעשייה המודרנית, הדיוק בקביעת מיקום, מהירות ותנועה של רכיבים מכניים מהווה בסיס קריטי לתפקוד תקין של מערכות אוטומטיות. אחד

CC-Link IE TSN – פתרון התקשורת המתקדם של Mitsubishi Electric
רשתות תקשורת תעשייתיות הן הבסיס לפעולתם היעילה של מפעלים ומערכות אוטומציה מודרניות. עם התקדמות הטכנולוגיה והמעבר ל- Industry 4.0, הדרישה

יחידות בלימה למנועים – בטיחות ושליטה במערכות הנעה
יחידות בלימה למנועים תלת-פאזיים BU-UFS-Mitsubishi Electric מנועים תלת פאזיים נפוצים מאוד בתעשייה בזכות היעילות הגבוהה שלהם, יכולת ההתאמה למגוון עומסים

בקר מהירות (VFD): איך הוא עובד ומהם שימושיו?
העידן הטכנולוגי המתקדם בו אנו חיים מציב בפנינו אפשרויות נרחבות להתייעלות, לפתרונות טכנולוגיים חדשניים ולקדמה ממנה נהנים תחומים רבים בתעשייה.

ממסרה חלזונית – פתרון עוצמתי להעברת כוח מדויקת ואמינה!
בין אם אתם מהנדסי מכונות, בעלי מקצוע מתחום הרכב, אנשי תעשיית המזון או מתכנני ציוד הרמה – כנראה שעל הממסרה

אנקודר אופטי – יתרונות, שימושים ופתרונות מתקדמים
מה הם היתרונות, השימושים והפתרונות שמספק אנקודר אופטי? בין אם אתם חברת היי טק, חברת רובוטיקה או חברת רכבים, כנראה

כל מה שצריך לדעת על מנוע זרם ישר – יתרונות ויישומים
מהו מנוע זרם ישר? מנוע זרם ישר הוא סוג של מנוע חשמלי שפועל באמצעות זרם חשמלי וידוע גם בשמו הנוסף

מנועי זרם ישר – הבחירה האידיאלית להנעה מדויקת ואמינה
מנועי זרם ישר – מנוע זרם חילופין וקטורי הוא סוג של מנוע חשמלי אשר עיקר תפקידו הוא להמיר אנרגיה חשמלית

מסך מגע גדול HMI
הנקודה בה המפגש בין האדם והמכונה הופך לאינטראקטיבי ביותר, היא ללא ספק דרך מסכי מגע גדולים ואינטראקטיביים. בכל מכונה ואו
בקר מהירות למנועים – הפתרון האולטימטיבי לדיוק ושליטה בתעשייה
בקר מהירות למנועים הוא רכיב לא מאוד מוכר, אבל למעשה יש לו חשיבות מכרעת בבקרה ופעילות של מנועים. התפקיד של

בקרה למסועים – טכנולוגיות ופתרונות לשליטה מלאה במערכות מסועים
הצורך במערכות בקרה למסועים נובע בעיקר מהצורך לייעל את תהליכי הייצור וההובלה במפעלי תעשייה, לוגיסטיקה ומחסנים. כידוע, מסועים בעיקר משמשים

מסך מגע גרפי: הדרך הקלה לתקשר עם מכונות
מסכי מגע או טאצ' כפי שרבים מכנים אותם כיום, עשו מהפכה של ממש בכמעט כל היבט של חיינו. אם תנסו

Scara Robots: זרועות רובוטיות יעילות וקלות לתכנות
בתעשיית הטכנולוגיה, יעילות היא שם המשחק. עסקים מתקדמים תמיד יחפשו אחר הטכנולוגיות המתקדמות ביותר, אלו שיאפשרו להם לייעל תהליכים ולבצע

מנועי צעד (Step Motor): העתיד של טכנולוגיית התנועה
כמו בתחומים רבים, גם התחום של טכנולוגיית התנועה מתחדש בקצב מהיר. לא מעט חדשנויות שנראו לנו שיא הפכו למיושנים יחסית

גיר פלנטרי: איך הוא עובד ומה השימושים שלו בתעשייה?
גיר פלנטרי הוא בעצם תיבת ההילוכים האוטומטית, אותה כולנו מכירים. ניתן להגיד כי המצאתו של הגיר שינתה את עולם התנועה

מנועים חשמליים: המדריך המלא
מנועים חשמליים מניעים את העולם שלנו. הם נמצאים במכשירים אותם אנו מכירים, ואשר בהם אנחנו עושים שימוש על בסיס יומי.

מדריך למתחילים: מה זה אנקודר (Encoder) ואיך הוא עובד?
מאז נכנסו החיישנים לחיינו לפני מספר שנים, הם הספיקו לחולל לא מעט מהפכות ושינויים בתחומים שונים, תודות לטכנולוגיה שלא מפסיקה

המדריך המלא: Human Machine Interface (HMI)
בתחום הטכנולוגיה והתעשייה, השילוב בין בני אדם למכונות חולל מהפכה באופן שבו אנו, שולטים, מנהלים ומתקשרים עם מערכות מורכבות. בלב

מנועי מיצובישי לתעשייה: הכירו את החברה המובילה בעולם באוטומציה תעשייתית
עולם האוטומציה התעשייתית מתפתח ללא הרף, והובלה בחדשנות זו חשיבות עליונה לעסקים השואפים ליעילות, דיוק ופרודוקטיביות. החברה שבולטת בתחכום ובאיכות

הכירו את מרכיבי היסוד של בקרה תעשייתית
בעולם התעשייה המודרנית, תהליכים מורכבים ומדויקים מושגים באמצעות מערכות טכנולוגיות מתוחכמות הידועות בשם מערכות בקרה תעשייתית (ICS – Industrial Control

וסת מהירות (משנה תדר): איך לשפר את הביצועים של המנוע
רקע לאחר המצאת מנוע זרם החליפין החשמלי עלה הצורך לשלוט בו, בייחוד בפרמטרים כמו מהירות, כיוון ומומנט המאפיינים את אופן


